

Mecanizado CNC automotriz para componentes de vehículos eléctricos: desafíos y soluciones
El mecanizado CNC automotriz para componentes de vehículos eléctricos es mucho más que el mecanizado convencional, con tolerancias más estrictas. Las carcasas de motores de los eléctricos, carcasas de inversores, placas de refrigeración, estructuras de baterías y barras colectoras deben cumplir los requisitos interconectados de alineación, sellado, transferencia de calor, limpieza y seguridad eléctrica.
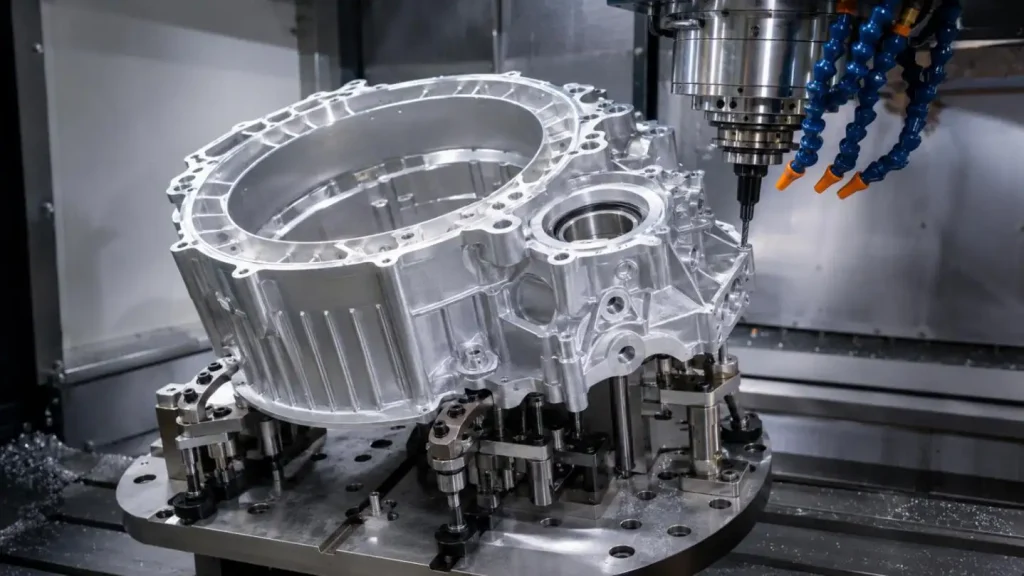
Una pieza puede superar la inspección dimensional y aun así fallar tras el recubrimiento, la limpieza o el ensamblaje. Por tanto, el mecanizado CNC automotriz exitoso comienza con la función del componente, no con una tolerancia general aplicada a cada característica.
Por qué fallan los componentes de los vehículos eléctricos tras el mecanizado
Varios modos de fallo son especialmente comunes en proyectos de fabricación de componentes eléctricos:
• Alojamientos del motor y del eje E: Los diámetros de los rodamientos pueden desplazarse tras desabrazar, aumentando el escorrimiento, la carga de rodamientos y la NVH
• Carcasas de inversores: Las operaciones de mecanizado pueden revelar porosidad dentro de paredes de fundición a presión o producir superficies de sellado insuficientes.
• Placas de refrigeración de baterías: Las muelas y las virutas metálicas residuales pueden obstruir los canales estrechos de refrigerante.
• Barras colectoras de cobre: El material dúctil forma muelas en los bordes que pueden dañar el aislamiento o reducir la distancia segura de la electricidad.
• Estructuras grandes de baterías: Las superficies largas de sellado se deforman tras la retirada de materiales, tratamiento térmico o apretamiento desigual de los tornillos.
Estos ejemplos demuestran que el mecanizado CNC automotriz no puede controlarse únicamente por dimensiones lineales. La planitud, posición, coaxialidad, textura superficial, limpieza de partículas y requisitos de prueba de fugas suelen ser más críticos que las dimensiones nominales.
Cómo afectan el calor, los datums y la fuerza de sujeción a la precisión
El aluminio se expande aproximadamente 23 μm por metro por cada aumento de temperatura de 1°C, dependiendo de la aleación. Una carcasa de 500 mm medida con una diferencia de temperatura de 5°C puede variar aproximadamente 0,058 mm. Por tanto, la temperatura de inspección y el tiempo de estabilización importan para piezas grandes de vehículos eléctricos.
Las paredes delgadas suponen otro desafío. Una presión excesiva en los accesorios puede aplanar temporalmente una carcasa durante el mecanizado. Una vez liberada, la pieza vuelve a saltar. Un plan de mecanizado CNC automotriz más fiable puede utilizar:
• Eliminación simétrica de materiales
• Soporte multipunto y de baja fuerza
• Operaciones separadas de desbaste y acabado
• Un periodo de estabilización entre operaciones
• Datums funcionales compartidos por mecanizado, inspección y ensamblaje
Reducir las configuraciones también limita el error de transferencia de datos, pero una máquina de 5 ejes no es automáticamente más precisa. El diseño de la instalación, el control térmico, el estado de la herramienta y la incertidumbre de la medición siguen determinando el resultado.
Compara las rutas de proceso antes de seleccionar CNC
| Decisión | Opciones | Mejor detonante para tomar decisiones |
| Material de partida | Lingot vs. fundición, extrusión o forja | Velocidad del prototipo, volumen anual, porosidad y necesidades de equivalencia en producción |
| Ruta de máquina | Mecanizado multi-ejes de 3 ejes vs. mecanizado de 5 ejes | Orientación a características y riesgo de transferencia de datos |
| Trabajo | Luminaria rígida y rígida vs. luminaria soportada de baja fuerza | Grosor de la pared, tamaño de apertura y geometría de estado libre |
| Secuencia de mecanizado | Mecanizado de una sola pasada vs. acabado de estabilización rugosa | Requisitos de tensión residual y planitud |
| Pruebas de fugas | Decaimiento de presión/flujo frente a gas trazador de helio | Tasa de fuga, volumen de prueba, tiempo de medio y ciclo especificados |
| Inspección | Solo CMM vs. sondeo en proceso más CMM | Volumen de producción, detección de derivas y trazabilidad |
Para el desarrollo inicial de vehículos eléctricos, el mecanizado en taquilla ofrece una iteración rápida de diseño, pero no reproduce la porosidad ni el esfuerzo residual de una fundición a presión de producción. SunOn soporta mecanizado CNC de 5 ejes, metales como aluminio, acero inoxidable, titanio y latón, y plásticos de ingeniería como PEEK y nailon. Su gama de servicio cubreprecisión dimensional desde ±0,1 mm hasta ±0,02 mm, dependiendo del proyecto, con acabados mecanizados a Ra 0,8 μm. La empresa también ofrece prototipado rápido de 72 horas y pedidos de bajo volumen de 1 a 100 piezas, lo que hace que estas capacidades sean relevantes para la verificación de diseño antes de la fabricación de herramientas.
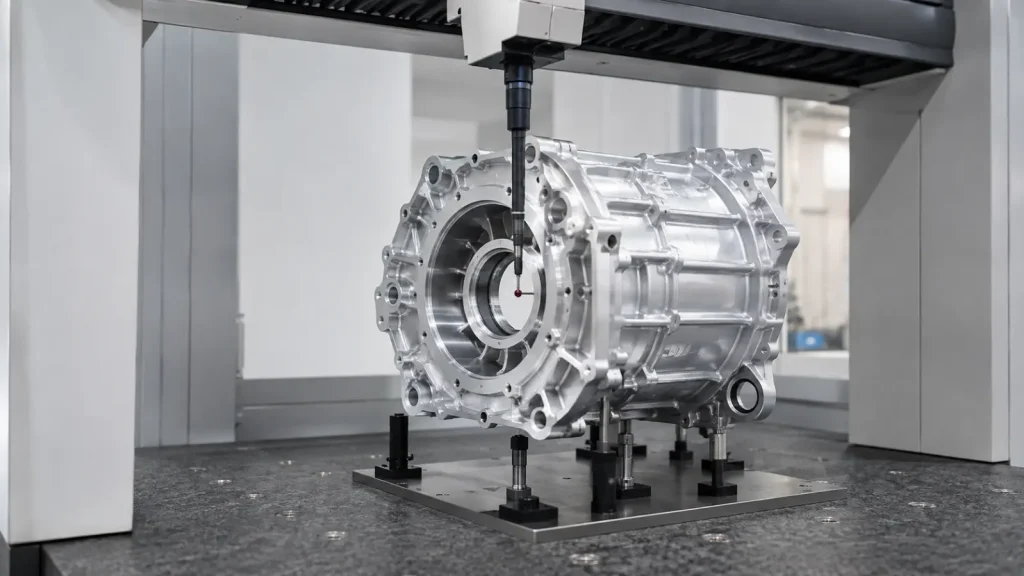
Adaptar el mecanizado CNC automotrice al sistema EV
Diferentes componentes requieren distintas prioridades de control:
| Componente EV | CTQ principales | Principal riesgo de fabricación |
| Carcasa del motor | Diámetro del diámetro, coaxialidad, desplome, posición del datum | Distorsión y desalineación de los rodamientos |
| Carcasa del inversor | Planitud del sellato en tierra, posición del conector, tasa de fuga | Porosidad expuesta de la colada |
| Placa de refrigeración | Geometría del canal, limpieza, superficie de sellado | Rebabas, astillas y fugas locales |
| Interfaz de batería | Planitud de perfil grande y posición de agujeros | Movimiento térmico y deformación del sistema |
| Barra colectora de cobre | Estado del borde, posición del agujero, superficie de contacto | Borroso, rebabas e interferencias en el recubrimiento |
La combinación de SunOn de mecanizado CNC, soporte de fundición a presión en aluminio, moldeo de plástico, postprocesado y ensamblaje es útil cuando un proyecto de VE incluye tanto estructuras metálicas mecanizadas como carcasas moldeadas para automóviles. Su alcance de fabricación automotriz incluye soportes estructurales, carcasas electrónicas y carcasas de iluminación, junto con el procesamiento y ensamblaje secundarios. Capacidades automotrices de SunOn
Proteger los CTQ durante el acabado y el montaje
El mecanizado CNC automotriz no termina cuando la pieza sale de la máquina. Los conductos de refrigeración deben ser desbarbados, enjuagados, secados y protegidos de contaminaciones secundarias. No se deben usar medios abrasivos donde puedan quedar atrapados en canales internos.
La anodización, pintura o chapado pueden afectar al tamaño del agujero, las áreas de tierra y los límites de sellado. SunOn ofrece estas opciones de acabado, pero los planos deben identificar datums enmascarados, roscas, tierras de sellado y superficies de contacto eléctrico. Las características críticas deben revisarse de nuevo tras el acabado.
Durante el montaje, la secuencia de cerrojos, el par y la compresión de la junta deben controlarse. El mantenimiento de producción también debe cubrir el reemplazo del cortador, el desgaste del localizador de accesorios, la calibración de la sonda, la concentración de refrigerante y el estado del filtro arandela-arandela.
Construir una RFQ en torno al riesgo funcional
Una RFQ útil para Mecanizado CNC Automotriz debería incluir:
• Modelo 3D y dibujo 2D controlado
• Ruta de calidad de material, temple y material inicial
• Datos funcionales y características CTQ
• Cantidades prototipo y producción anual
• Requisitos de tratamiento superficial y enmascaramiento
• Medio de fuga, presión, tiempo de estabilización y límite de aceptación
• Especificación de limpieza y método de envasado
• Documentos de inspección, capacidad y PPAP requeridos
SunOn puede revisar estas entradas a través de su flujo de trabajo DFM, selección de materiales, programación, mecanizado, acabado e inspección. Para un componente EV en desarrollo, compartir los requisitos funcionales —no solo el archivo CAD— permite a los ingenieros de SunOn recomendar una ruta más realista para el mecanizado CNC automotriz e identificar riesgos de producción antes del presupuesto.
Preguntas frecuentes
P1. ¿Qué elementos eléctricos ofrece SunOn con mecanizado CNC automotriz?
SunOn evalúa carcasas de motor, carcasas de inversores, soportes estructurales, componentes de refrigeración, carcasas de conectores y otros componentes personalizados para vehículos eléctricos. La evaluación final dependerá del tamaño de la pieza, geometría y tolerancias funcionales o de materiales.
P2. ¿Qué materiales fabrica SunOn para componentes automotrices?
SunOn trabaja con aluminio, acero inoxidable, titanio, latón y plásticos de ingeniería PEEK y nylon. Para una aplicación determinada, la elección del material debe tener en cuenta el equilibrio de resistencia, exposición al refrigerante, conductividad térmica y eléctrica, y el tratamiento superficial requerido.
P3. ¿Qué tolerancias de mecanizado se ofrecen?
SunOn ha publicado un rango de dimensiones desde ±0,1 mm hasta ±0,02 mm. La tolerancia alcanzable dependerá en última instancia del material, la geometría y las características, la configuración de la máquina y la técnica de medición. Esto debe definirse durante el DFM. Comprueba las capacidades CNC de SunOn
P4. ¿Qué nivel de acabado superficial se ofrece para componentes mecanizados de vehículos eléctricos?
SunOn ha declarado un acabado superficial mecanizado de Ra 0,8 μm. Para sellar superficies, la planicitud, ondulación y dirección de marcas de herramienta deben controlarse en la misma medida, o posiblemente más, que un valor de rugosidad superficial de Ra.
P5. ¿SunOn ofrece mecanizado CNC automotriz de 5 ejes?
Sí. El mecanizado CNC SunOn es aplicable a estructuras y características complicadas que deben eliminarse en varios ejes. Puede eliminar muchas configuraciones y errores de transferencia de datos en carcasas con agujeros, agujeros, aberturas y caras mecanizadas en múltiples lados.
