

8 pasos clave de ingeniería de un servicio de molde de fundición a presión en cámara fría: desde el diseño hasta la producción en masa
Hay una razón por la que un molde de fundición a presión de calidad es la base crucial de cada componente metálico fabricado. La precisión es esencial en cada etapa del servicio de fundición a presión en cámara fría para aleaciones de aluminio y zinc, desde la primera discusión de precios hasta la última producción. Los siguientes procedimientos ayudan a los fabricantes a prolongar la vida útil de la herramienta y a gestionar los costes.
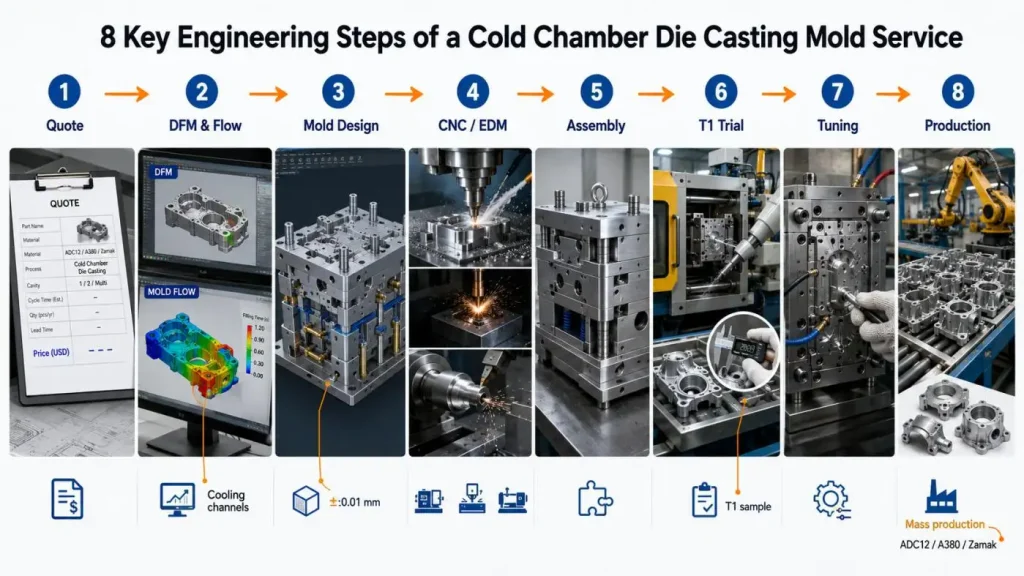
A continuación se analizan los ocho procedimientos de ingeniería cruciales que ayudan en la construcción de un molde de fundición a presión para aleaciones de aluminio y zinc. Lo hace con ejemplos líderes de la industria, y en particular enfatiza las habilidades comerciales superiores de SunOn.
Paso 1: Evaluación y negociación de precios
Un proyecto exitoso de molde es el resultado de que el proveedor y el cliente lleguen a un entendimiento común de los requisitos comerciales y técnicos.
• Examina cuidadosamente los planos de componentes de tu cliente: los ingenieros comprueban las dimensiones requeridas junto con las tolerancias, la aleación de fundición (aluminio ADC12, aluminio A380 o zinc Zamak 3/5) y la cantidad esperada por año.
• Aclarar los requisitos desde el principio del proyecto: Las preguntas relacionadas con el acabado superficial requerido, el postprocesamiento (CNC, chapado) y el calendario de entrega se responderán antes de cualquier trabajo en el diseño.
• Proporcionar un presupuesto que explique todos los costes: la calidad del acero para herramientas (H13, 8407), el número de cavidades, la complejidad de los canales de refrigeración y la vida útil esperada del molde afectarán el presupuesto final.
• Negociar el precio en función del valor del servicio: Es común que un servicio de fundición a presión en cámara fría con un molde de mayor calidad tenga un coste inicial mayor; sin embargo, este servicio tendrá un coste significativamente menor en producciones de alto volumen.
Utilizando la experiencia de varias décadas, el equipo de SunOn ofrece precios realistas que son altamente competitivos y no contienen costes ocultos.
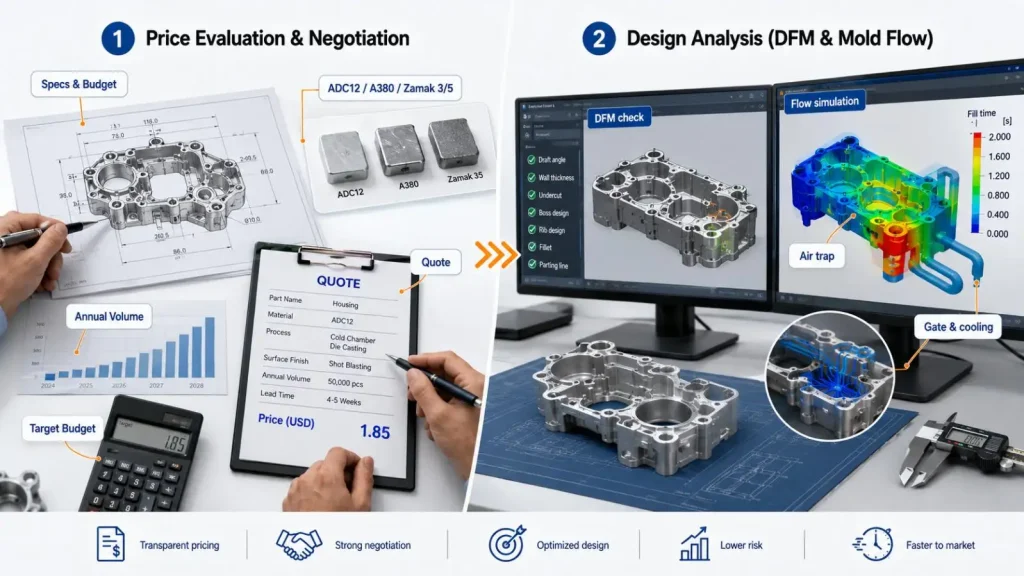
Paso 2: Análisis de diseño (DFM y análisis de flujo de moho)
Los ingenieros realizan el Diseño para la Manufacturabilidad (DFM) y la simulación del flujo de molde (si es necesario) antes de fabricar las herramientas.
• Identificar fallos de diseño a tiempo: esquinas afiladas, grosores y ángulos de tiro desiguales en la pared, etc., se identifican y corrigen.
• Simulación de flujo de molde: La simulación de flujo de molde muestra el patrón de relleno y las trampas de aire, y demuestra los cold staps y el comportamiento de solidificación de aleaciones de aluminio y zinc.
• Diseño de compuertas y rodíceos: El diseño se modifica para proporcionar un relleno simétrico de la sección transversal de inyección y de rodículos.
• Predecir el enfriamiento: La presencia de puntos térmicos o de refrigeración y canales adicionales de refrigerante o insertos de cobre berilio indica la necesidad de un enfriamiento adicional.
SunOn realiza análisis de flujo de molde para todos los proyectos de moldes de fundición a presión de aleaciones de aluminio y aleación de zinc, lo que reduce las iteraciones de pruebas físicas.
Paso 3: Diseño de moldes
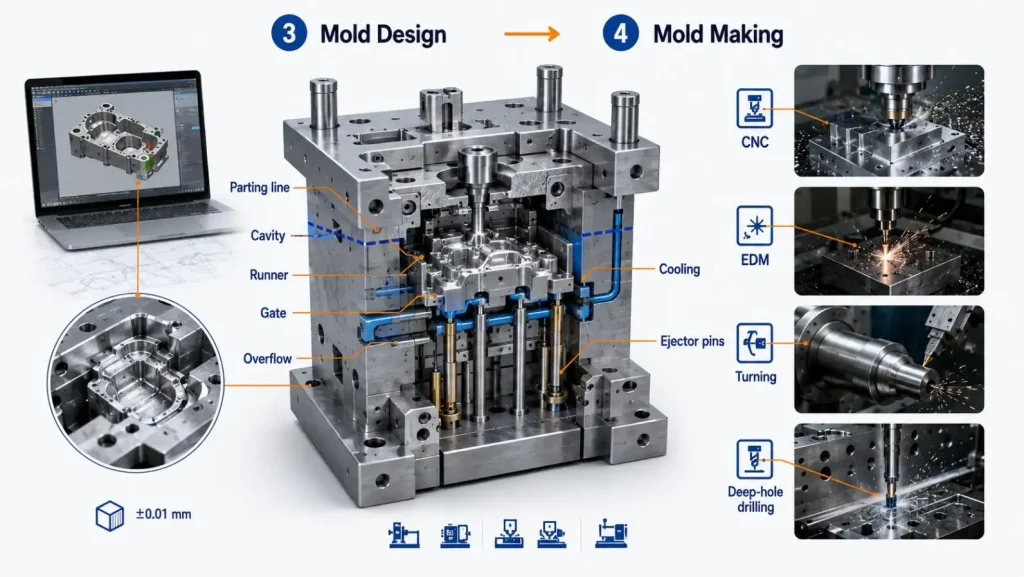
Tras la recepción del DFM, se inicia el diseño de moldes 3D. Esto describe cada componente que se mecanizará.
• Diseño de las superficies de separación y la cavidad: Esto determina la apertura y la expulsión de la pieza del molde. El número de cavidades puede aumentarse si la pieza es pequeña.
• La combinación de la viscosidad de la aleación y el volumen de disparo de la máquina de inyección determina las dimensiones de los pozos sprue, runner, door y de desbordamiento.
• Diseño de canales de refrigeración: La refrigeración está diseñada para ser lo más rápida posible y así minimizar el tiempo necesario para un ciclo completo de fabricación.
• Diseño del sistema de eyección: Los pasadores y mangas eyector están diseñados para asegurar que la pieza pueda ser expulsada con daños mínimos a la pieza.
Paso 4 - Fabricación de moldes (Mecanizado CNC, EDM, torneado)
En esta fase de la fabricación, el diseño es seguido de cerca por la formación de los bloques y las cavidades.
• Esto se realiza primero realizando fresado en bruto y luego acabado CNC (Control Numérico Computarizado). Todos los bloques de cavidad están mecanizados con una tolerancia de ±0,01 mm.
• El mecanizado por descarga eléctrica (EDM) se utiliza para características que no son posibles de lograr con el mecanizado convencional, por ejemplo, agujeros profundos o nervaduras con sección transversal delgada.
• Torneado: Se utiliza un torno preciso para cualquier característica rotacional en el diseño, es decir, especialmente los casquillos de la gruma y los pasadores eyectores.
• Los canales de refrigeración se perforan según el diseño y se forman mediante perforación de pozo profundo real.
• Texturizado de superficies: Si se van a grabar características de la pieza, esta sería la etapa para completar el acabado superficial.
Con un mecanizado interno completamente planificado, SunOn puede evitar los riesgos de depender mucho de subcontratistas. Esto garantiza la entrega puntual de herramientas completamente pobladas, al tiempo que garantiza un excelente estándar de control de calidad.
Paso 5: Montaje del molde
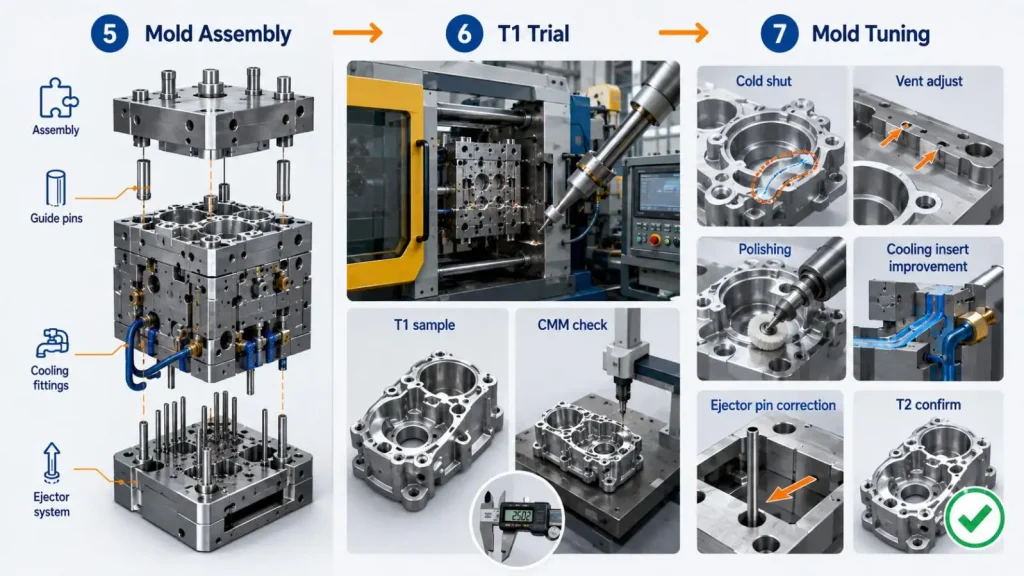
Todos los componentes mecanizados individualmente se unen para crear una base de molde operativa.
• Alineación de la cavidad y las placas del núcleo: Se utilizan pasadores guía y sus casquillos para ayudar a que la alineación sea perfecta en cada ciclo.
• Instalación del sistema eyector: Las placas y pasadores eyector se ensamblan y prueban para facilitar su funcionamiento.
• Conexión de las conexiones de refrigeración: Las conexiones para las mangueras o colectores de refrigeración se instalan en los canales de refrigeración para permitir el flujo de agua o aceite de refrigeración.
• Prueba de los mecanismos de deslizamiento: Se comprueban núcleos laterales o deslizadores (para las características de undercut) para detectar libre movimiento.
• Verificación de todos los elementos de fijación y sellado: juntas tóricas, tacos, tornillos, etc. se ensamblan para evitar fugas y aflojamientos durante la operación.
El montaje se realiza de manera que el molde se abra y cierre, expulsando componentes de forma fiable durante decenas de miles de ciclos.
Paso 6: Ensayo de moho (inspección de muestra T1)
Antes de iniciar la producción en masa, el molde se utiliza primero en una máquina de fundición a presión de cámara fría.
• Cargar el molde en una máquina de cámara fría: El molde está bloqueado y la manga de disparo se posiciona en línea con el pistón de inyección.
• Controlar los parámetros e inyectar el aluminio o zinc fundido: Los primeros disparos se realizan con presión, velocidad y temperatura bastante bajas.
• Análisis dimensional de las muestras T1: Las muestras moldeadas fueron medidas por el CMM y comparadas con el dibujo original.
• Comprobar visualmente defectos: se observaron defectos de cierre en frío, marcas de flujo, porosidad y defectos de relleno incompletos.
• Evaluar la calidad de la eyección: Las muestras moldeadas no deben mostrar evidencia de eyección restringida; también deben estar en una condición de equilibrio no doblezado.
Los ingenieros de SunOn recopilan datos de cada prueba y luego elaboran un informe detallado de inspección para que el cliente documente la prueba y así garantizar la transparencia operativa.
Paso 7: Ajuste y optimización de moldes
Los resultados T1 anteriores se usaban para ajustar el molde y minimizar los defectos y maximizar el tiempo de ciclo.
• Cambios en compuerta / ventilación: Los cambios en la forma y tamaño de la válvula pueden realizarse mediante un pequeño rectificado o trabajo EDM, maximizando el relleno.
• Insertos / canales de refrigeración: Se pueden fabricar insertos o canales adicionales para ayudar a aliviar los puntos calientes.
• Pulido de cavidades: las cavidades que se pulen en cavidades permiten un flujo metálico más suave.
• Pines eyectores: Los pasadores eyector pueden cambiarse en longitud y posición para ayudar en el estirado de la pieza y evitar causar distorsión.
• Mejoras en las pruebas: Se realiza un segundo ensayo (T2) para confirmar que los problemas se resuelven antes de la producción.
La mejora de un molde "funcional" a uno de alto rendimiento se logra mediante un proceso iterativo crítico llamado afinación.
Paso 8: Producción
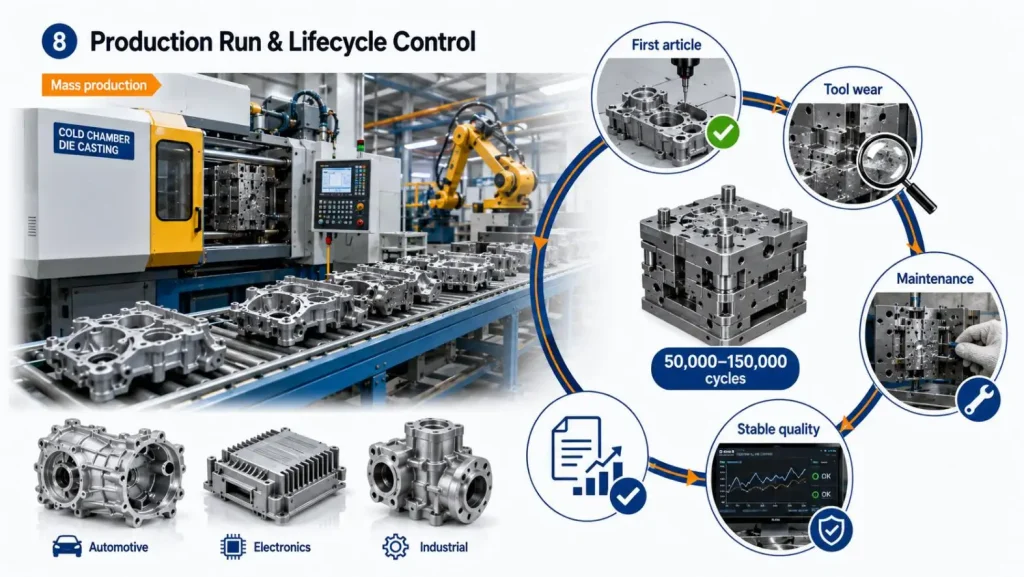
Una vez realizada la afinación con éxito, el molde pasa a la producción en masa mediante la línea de servicio de fundición a presión de cámara fría.
• Implementación optimizada de parámetros de proceso: se establecen y establecen la temperatura del metal, el tiempo de ciclo, la presión y la velocidad de inyección.
• Implementación de la inspección del primer artículo: Se realizan comprobaciones dimensionales y visuales en las primeras piezas de cada lote de producción.
• Evaluación controlada del desgaste de la herramienta: Los aceros para herramientas usados para los núcleos y compuertas (por ejemplo, aceros para molde) se estudian tras un número determinado de ciclos (por ejemplo, 5.000 ciclos).
• Implementación de mantenimiento programado: La vida útil del molde se prolonga mediante la limpieza y lubricación de los moldes y la sustitución periódica de los pasadores eyector desgastados.
• Mantenimiento de registros de mejora continua: Todos los procesos se apoyan mediante el registro de la calidad de las piezas, el recuento cíclico y los tiempos de inactividad.
El molde de fundición a presión de aleación de Alu y Zinc de SunOn apoya la producción en gran volumen de componentes automotrices, electrónicos e industriales, con más de 50.000 a más de 150.000 ciclos, todo ello con una precisión excepcional y repetible.
Por quéEligeSunOn's Servicio de Fundición en Cámara Fría
SunOn Industrial Group Limited cuenta con más de 25 años en el negocio con ingeniería de moldes y servicios integrales, además de certificaciones ISO 9001, IATF 16949 e ISO 14001.
• Todo lo realizado internamente: Controla todo el proceso desde DFM y selección del acero 8407/H13 hasta operaciones CNC, ensamblaje, pruebas, modificaciones de herramientas y producción en masa.
•Prevención de defectos: Antes de comenzar el mecanizado, el flujo de molde con análisis de componentes térmicos integrados ayuda a destacar las áreas problemáticas y se pueden realizar los ajustes necesarios.
• Flexibilidad con aleaciones: El diseño puede acomodar fácilmente aleaciones. Los cambios de diseño necesarios para añadir aleaciones de aluminio (ADC12, A380) y zinc (Zamak 3, 5, 8) son triviales.
• Presencia global: 27 ciudades con ingenieros in situ que proporcionan soporte técnico, asistencia y mantenimiento.
• Soluciones completas de acabado: SunOn ofrece recorte, desbarbado, mecanizado CNC y tratamientos superficiales (recubrimiento en polvo, anodización y chapado) después de la fundición.
Hoy en día, con herramientas extremadamente precisas y duraderas para moldes de fundición a presión de aleaciones de aluminio y zinc, SunOn mejora la eficiencia general y reduce los costes para la producción a gran escala.
Tabla resumen final
| Escalón | Actividad | Objetivo clave |
| 1 | Evaluación y negociación de precios | Especificaciones y alineación presupuestaria |
| 2 | Análisis de diseño (DFM y flujo) | Predicción y prevención de defectos |
| 3 | Diseño de moldes | Optimización de descomponentes, puertas y refrigeración |
| 4 | Fabricación de moldes (CNC/EDM) | Precisión de ±0,01 mm |
| 5 | Ensamblaje de moldes | Herramienta funcional |
| 6 | Ensayo de moho (T1) | Simulación de fundición |
| 7 | Afinación de molde | Eliminar defectos, aumentar la eficiencia |
| 8 | Producción | Consistencia en la producción a gran escala |
Con la necesidad de fundición a presión para componentes ligeros de aluminio para automóviles o dispositivos complejos de aleación de zinc, SunOn ofrece una ingeniería avanzada y fabricación avanzada en cada etapa.
¿Quieres iniciar un proyecto de moldeado a presión? Para evaluaciones de viabilidad de fundición a presión y otras consultas, contacta con SunOn para solicitar un presupuesto.
Preguntas frecuentes
P1. ¿Qué es el análisis DFM en el diseño de moldes de fundición a presión en cámara fría?
DFM es parte de la fabricación. DFM ve dificultades de lanzamiento. El DFM también refina el diseño de la pieza y el molde antes del corte del acero.
P2. ¿Por qué es tan importante el análisis de flujo de molde en sistemas de aleaciones de aluminio y zinc?
El análisis de flujo de moho resuelve problemas como el flujo de metales en cavidades, atrapamiento de gases, bloqueos en frío, puntos calientes, y ayuda a diseñar compuertas y canales de refrigeración.
P3. ¿Cuál es el mejor acero para fundición a presión en cámara fría?
Se considera H13 por su resistencia a la fatiga térmica. El acero 8407 es considerado y probado por su conductividad térmica y pulibilidad. Se evalúa el cobre berilio por sus propiedades de disipación de calor.
P4. ¿Cuál es la tolerancia para la fundición a presión en cámara fría?
El nivel de tolerancia para la fundición a presión en cámara fría es de ± 0,01 mm para núcleos y cavidades de matriz mediante procesos EDM y CNC.
P5. ¿Qué es un ensayo de moho T1?
El ensayo de molde T1 es el primer intento de un nuevo molde en una máquina de cámara fría y produce piezas que serán evaluadas dimensionalmente y visualmente.
